

SFS-EN 13480 -standardi asettaa tarkat vaatimukset metallisille teollisuusputkistoille. Lue, miten suunnittelu, materiaalivalinnat ja valmistus toteutetaan turvallisesti.
Teollisuuden prosessien toimintavarmuus ja työturvallisuus nojaavat suoraan siihen, miten luotettavasti paineenalaiset aineet ja kaasut virtaavat järjestelmässä. Metallinen teollisuusputkisto altistuu jatkuvasti mekaaniselle rasitukselle, korkeille paineille, lämpötilanvaihteluille sekä kemialliselle korroosiolle. Jotta nämä vaativat järjestelmät toimivat turvallisesti koko elinkaarensa ajan ilman vaaraa ympäristölle tai työntekijöille, niiden suunnittelussa ja valmistuksessa on noudatettava tiukkaa sääntelyä.
Eurooppalainen yhdenmukaistettu standardisarja SFS-EN 13480 määrittelee tarkat vähimmäisvaatimukset metallisille teollisuusputkistoille. Standardin noudattaminen varmistaa, että järjestelmä täyttää Euroopan unionin painelaitedirektiivin mukaiset turvallisuuskriteerit. Tässä teknisessä katsauksessa käsitellään SFS-EN 13480 -standardin keskeisimpiä vaatimuksia suunnittelun, materiaalivalintojen ja valmistuksen näkökulmasta.
Mitä vaatimuksia eurooppalainen standardi SFS-EN 13480 asettaa teollisuusputkistojen suunnittelulle ja valmistukselle?
Metallisten teollisuusputkistojen suunnittelua ja valmistusta ohjaava SFS-EN 13480 -standardi on jaettu useaan eri osaan. Prosessiteollisuuden insinööreille ja projektivastaaville tärkeimmät osiot ovat standardin suunnitteluosio (SFS-EN 13480-3) sekä valmistusta koskeva osio (SFS-EN 13480-4). Suunnitteluvaiheessa on kyettävä ennakoimaan kaikki putkiston kohtaamat fysikaaliset rasitukset ja laskettava rakenteiden mitoitus siten, että murtumis- tai vuotoriski saadaan poistettua.
Standardin SFS-EN 13480-3 mukaan suunnittelussa on huomioitava useita samanaikaisia kuormitustapauksia. Näitä ovat sisäisen tai ulkoisen paineen aiheuttamat jännitykset, putkiston oman painon ja siellä virtaavan aineen painon muodostama kuorma (painovoima), lämpölaajenemisesta johtuvat siirtymät sekä ulkoiset voimat, kuten tuuli- ja lumikuormat tai mahdolliset seismiset vaikutukset. Jännitysanalyysien avulla varmistetaan, etteivät putkiston kannakointipisteisiin kohdistuvat voimat ylitä sallittuja rajoja ja aiheuta rakenteellisia muodonmuutoksia.
Yksi suunnittelun tärkeimmistä vaiheista on seinämänpaksuuksien laskeminen. Standardi antaa tähän tarkat matemaattiset laskentakaavat, joissa muuttujina käytetään muun muassa sisähalkaisijaa, laskentapainetta, materiaalin myötölujuutta suunnittelulämpötilassa sekä hitsaussauman liitoskerrointa. Käytännössä oikein tehty seinämänpaksuuden mitoitus estää putken repeämisen äkillisen paineiskun aikana, mikä suojaa teollisuuslaitoksen työntekijöitä kuumilta höyryiltä tai kemikaaliroiskeilta.
Materiaalien osalta SFS-EN 13480 vaatii täydellistä jäljitettävyyttä ja yhteensopivuutta. Kaikkien paineenalaisten osien on oltava standardin mukaisia ja niistä on oltava saatavilla standardin EN 10204 mukaiset ainestodistukset. Vaatimustasosta riippuen vaaditaan yleensä 3.1-tyypin ainestodistus, joka on materiaalin valmistajan antama vahvistus siitä, että toimitetut tuotteet ovat tilauksen vaatimusten mukaisia ja testattu kemiallisilta sekä mekaanisilta ominaisuuksiltaan. Tämä todistus takaa, ettei putkistoon päädy heikkolaatuista tai haurasta terästä, joka voisi murtua pakkasessa tai menettää lujuutensa äärimmäisessä kuumuudessa.
Miten painelaitedirektiivi säätelee teollisuuden prosessiputkistojen asennusta ja tarkastuksia?
Euroopan unionin painelaitedirektiivi (PED 2014/68/EU) ja kansallinen lainsäädäntö, kuten Suomessa voimassa oleva laki painelaitteista, asettavat juridiset puitteet sille, miten teollisuusputkisto luokitellaan, valmistetaan ja tarkastetaan ennen sen käyttöönottoa. Säännösten perimmäisenä tarkoituksena on varmistaa, että kaikki järjestelmät kestävät turvallisesti niille määritellyn maksimikäyttöpaineen ja käyttölämpötilan.
Teollisuuden prosessiputkistot jaetaan eri vaaraluokkiin (I–III) tai ne kuuluvat hyvän konepajakäytännön (SEP) piiriin. Tämä luokittelu määrittää, kuinka tiukkaa valvontaa ja kolmannen osapuolen tarkastuksia putkistolle vaaditaan. Luokitteluun vaikuttavat kolme tekijää:
- Putkiston sisältö (fluidiryhmä): Fluidit jaetaan ryhmään 1 (vaaralliset, räjähtävät, herkästi syttyvät tai myrkylliset kaasut ja nesteet) ja ryhmään 2 (kaikki muut fluidit, kuten vesi tai korkeapaineinen höyry).
- Suurin sallittu käyttöpaine (PS): Mitä korkeampi paine järjestelmässä vallitsee, sitä suurempi on potentiaalinen energiasisältö ja sitä korkeammaksi vaaraluokka nousee.
- Nimellishalkaisija (DN): Suuri putken halkaisija tarkoittaa suurempaa virtausmäärää ja massaa, jolloin vaurion sattuessa seuraukset ovat laajempia.
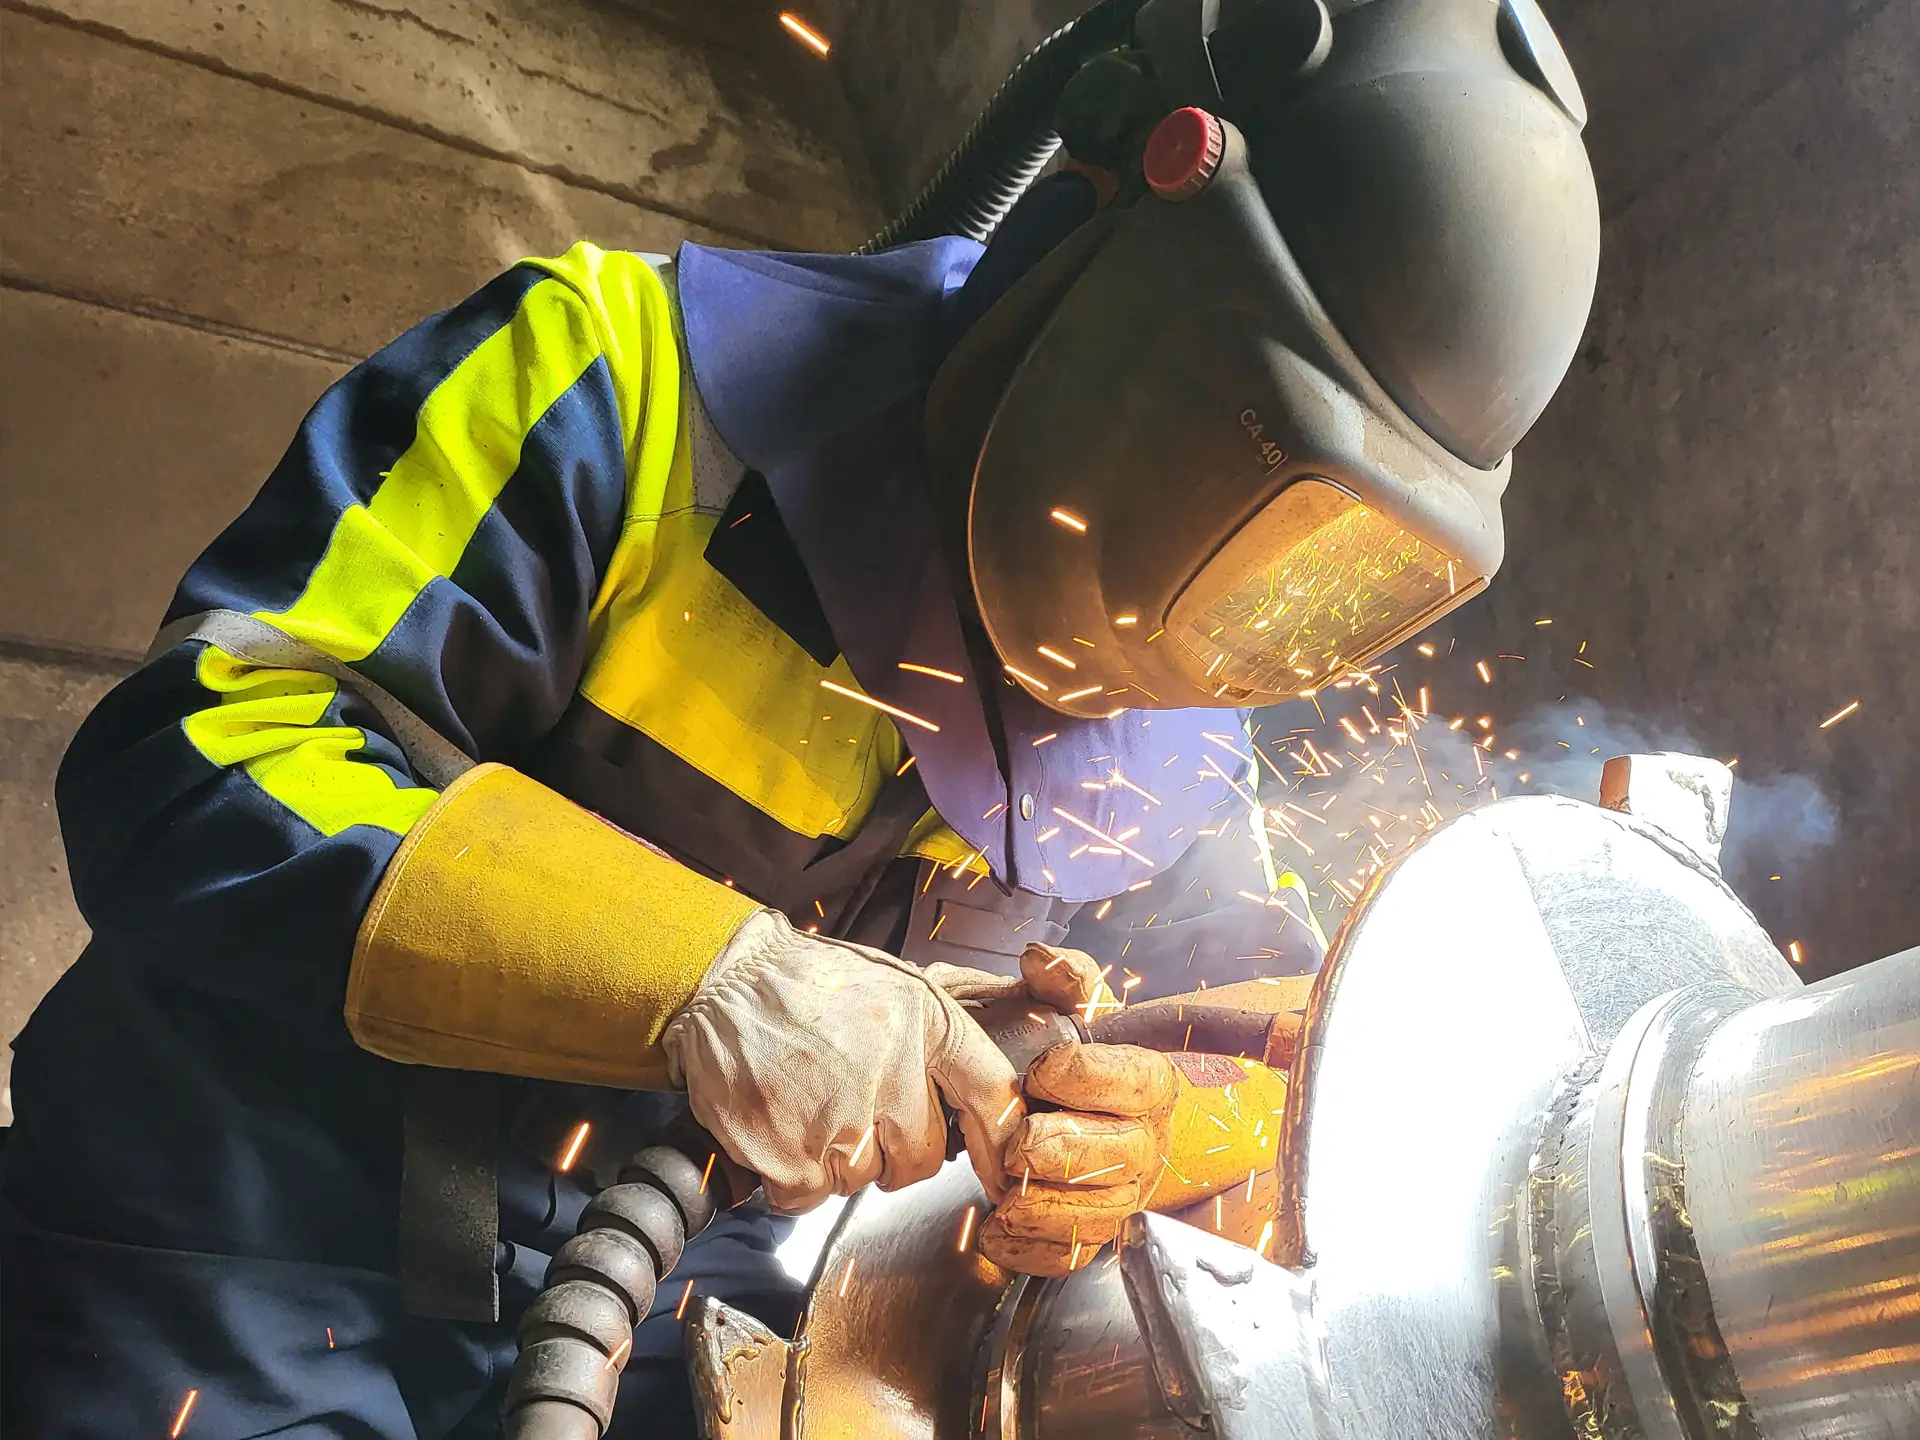
Asennuksen aikana ja sen jälkeen laadunvarmistus on vietävä läpi dokumentoidusti. Tämä edellyttää, että kaikki hitsaustyöt suorittavat pätevöityneet asentajat, joilla on voimassa olevat hitsaajan pätevyystodistukset (esimerkiksi standardin SFS-EN ISO 9606-1 mukaisesti). Lisäksi käytettävien hitsausmenetelmien on oltava hyväksyttyjä ja varmistettuja menetelmäkokein (WPQR – Welding Procedure Qualification Record). Menetelmäkokeella todistetaan, että valittu hitsaustekniikka, lisäaine ja liitostapa tuottavat mekaanisilta ominaisuuksiltaan vähintään perusaineen veroisen ja sitkeän liitoksen.
Ennen kuin teollisuusputkisto voidaan ottaa käyttöön ja liittää osaksi tuotantoprosessia, sille tehdään lopputarkastus. Tämä koostuu visuaalisesta tarkastuksesta (VT), muista rikkomattoman aineenkoetuksen (NDT) menetelmistä sekä lopullisesta painekokeesta. Rikkomattomilla menetelmillä, kuten tunkeumanestetarkastuksella (PT), magneettijauhetarkastuksella (MT) tai ultraääni- ja radiografisella kuvauksella (UT/RT), varmistetaan, ettei hitsaussaumojen sisälle jää kriittisiä vikoja, kuten sulkeumia, huokosia tai sisäisiä halkeamia. Lopuksi suoritettava painekoe (yleensä hydrostaattinen eli vesipainekoe korotetulla koepaineella) todentaa mekaanisen lujuuden ja tiiveyden käytännössä.
Mitkä tekijät vaikuttavat teollisuusputkistourakan kokonaiskustannuksiin ja aikataulutukseen?
Teollisuuden putkistohankkeiden budjetointi ja aikataulun hallinta vaativat monen eri muuttujan tarkkaa yhteensovittamista. Kokonaiskustannukset eivät muodostu pelkästään hankituista putkimetreistä tai osista, vaan niihin vaikuttavat merkittävästi asennusolosuhteet, valitut materiaalikoostumukset sekä esisuunnittelun taso. Kun nämä tekijät analysoidaan huolellisesti etukäteen, vältetään viivästykset ja hallitsemattomat lisäkustannukset asennuskohteessa.
Materiaalivalinnat ohjaavat suoraan sekä hankintahintaa että työstettävyyttä. Seostamattomat hiiliteräkset ovat usein kustannustehokkaita ja nopeita hitsata, kun taas erikoismateriaalit, kuten haponkestävät teräkset tai duplex-laadut, vaativat tarkempaa lämmöntuojanhallintaa, erityisiä hitsauslisäaineita ja suojakaasuja. Erikoismateriaalien käyttö nostaa suoria materiaalikustannuksia, mutta se on usein välttämätöntä pitkän aikavälin kestävyyden saavuttamiseksi. Esimerkiksi oikein valittu duplex-teräs estää pistekorroosiota ja rasituskorroosiohalkeilua aggressiivisissa kemikaalilinjoissa, mikä poistaa tarpeen ennenaikaisille ja kalliille korjausseisokeille.
Projektin kriittinen polku muodostuu yleensä seisokkien aikataulullisesta hallinnasta ja logistisesta koordinoinnista. Teollisuuslaitoksissa jokainen tuotantoseisokin lisätunti tarkoittaa menetettyä tuotantoa ja siten suoria taloudellisia tappioita. Tämän vuoksi kohteessa tapahtuvan asennustyön valmistelun rooli on ratkaiseva. Kun asennuspaikan olosuhteet, kuten telineet, nostokalusto, luvat ja liitäntäpisteet, on varmistettu huolellisesti etukäteen, varsinaiseen asennustyöhön kuluva aika lyhenee merkittävästi. Osatoimitusten logistinen ajoitus takaa, että oikeat putkiyhteet ja venttiilit ovat työmaalla juuri oikealla hetkellä, jolloin asentajien työaika käytetään tehokkaasti ilman odotustunteja.
Konepajaesivalmistus ja tarkka laadunvarmistus takaavat tuotannon häiriöttömyyden
Yksi tehokkaimmista tavoista hallita teollisuusputkistourakan kuluja ja kestoa on siirtää mahdollisimman suuri osa hitsaus- ja varustelutyöstä kentältä hallittuihin konepajaolosuhteisiin. Kun teollisuusputkisto esivalmistetaan konepajalla, saavutetaan huomattavia laadullisia ja taloudellisia etuja verrattuna siihen, että koko järjestelmä rakennettaisiin kokonaan suoraan asennuskohteessa.
Konepajalla työskentely tapahtuu aina säältä suojassa, vakaassa lämpötilassa ja ergonomisissa asennoissa. Hitsausasennot voidaan optimoida pyörityslaitteiden avulla, mikä takaa tasaisen ja virheettömän hitsaussauman laadun. Lisäksi erikoismateriaalien, kuten ruostumattomien terästen, vaatimat tiukat puhtausvaatimukset toteutuvat konepajalla erinomaisesti, koska materiaalit voidaan suojata hiiliteräspölyltä, joka asennuspaikalla voisi aiheuttaa korroosiota herkkään pintaan.
Esisuunnittelun ja tarkkojen jigien avulla osien mittatarkkuus saadaan varmistettua millintarkasti ennen niiden kuljettamista asennuspaikalle. Tämä tarkoittaa käytännössä sitä, että valmiit putkiston osat sopivat suoraan paikoilleen kohteessa ilman tarvetta paikan päällä tehtäville korjausleikkauksille tai hankalille lisähitsauksille. Kun konepajavalmistus ja asennus tilataan samalta kumppanilta, siirtymä valmistuksesta asennukseen on sujuva ja hitsaussaumojen tarkastukset (NDT) voidaan suorittaa jo konepajalla ennen kuljetusta, mikä ehkäisee viivästyksiä asennusvaiheessa.
Peswin Service toteuttaa standardien mukaiset asennukset ammattitaidolla valtakunnallisesti
Teollisuuden prosessiputkistojen toteuttaminen vaatii luotettavan kumppanin, joka hallitsee koko ketjun valmistelusta ja esivalmistuksesta aina vaativiin asennustöihin asti. Peswin Service tarjoaa teollisuudelle kokonaisvaltaista palvelua, jossa yhdistyvät oma vahva konepajavalmistus sekä suoraan asiakkaan kohteessa tapahtuvat asennukset. Tämä vähentää ylimääräisiä välikäsiä ja varmistaa, että tieto kulkee katkeamatta suunnittelupöydältä valmiiseen hitsaussaumaan.
Peswin Service palvelee teollisuusasiakkaita valtakunnallisesti kahdesta strategisesta toimipisteestä käsin. Limingassa sijaitseva päätoimipaikka ja Varkaudessa sijaitseva toimipiste mahdollistavat nopean reagoinnin ja joustavan palvelun kaikkialla Suomessa sijaitsevissa kohteissa. Liikkuva ja ammattitaitoinen joukkueemme on varustettu nykyaikaisella kalustolla ja vahvalla asiantuntemuksella, joten pystymme vastaamaan haastavimpiinkin asennusympäristöihin ja tiukkoihin seisokkiaikatauluihin.
Jokaisessa projektissamme työturvallisuus, laatu ja standardien noudattaminen ovat ensisijaisia. Käytämme vain sertifioituja hitsausmenetelmiä ja huolehdimme siitä, että jokainen liitos täyttää SFS-EN 13480- ja painelaitedirektiivin (PED) vaatimukset. Sitoutumisemme tiukkoihin laatuvaatimuksiin ja joustavaan yhteistyöhön kiteytyy lupaukseemme: emme ota mitään kevyesti.
Varmista teollisuusputkistoprojektisi standardinmukaisuus ja tuotantosi häiriöttömyys. Ota yhteyttä Peswin Servicen asiantuntevaan joukkueeseen ja pyydä tarjous vaativiin valmistus- ja asennustarpeisiisi.