

Opas vaativien prosessiputkistojen suunnitteluun, esivalmistukseen ja asennukseen SFS-EN 13480 -standardin mukaisesti. Peswin Service.
Raskaan teollisuuden tuotantolaitoksissa putkistot muodostavat keskeisen siirtoverkon, jota pitkin aineet ja energia kulkevat prosessivaiheesta toiseen. Korkeapainehöyry, syövyttävät kemikaalit, kaasut sekä kuluttavat lietemassat asettavat järjestelmille ankarat vaatimukset. Putkiston on kestettävä jatkuvaa mekaanista ja kemiallista rasitusta luotettavasti. Oikein mitoitettu kokonaisuus takaa tuotantolaitoksen tasaisen ja turvallisen käyntiasteen vuodesta toiseen.
Vaativien prosessiputkistojen toteuttaminen vaatii syvällistä insinööriosaamista, materiaalifysiikan hallintaa sekä alan standardien tarkkaa noudattamista. Hanke etenee suunnitelmallisesti alkukartoituksesta lujuuslaskentaan, esivalmistukseen ja asennustyöhön.
Miten teollisuusputkiston suunnittelu aloitetaan vaativissa prosessiolosuhteissa
Teollisuusputkiston suunnittelu käynnistyy aina prosessiparametrien kartoituksella. Pohjatiedoiksi selvitetään tarkasti putkistossa virtaavan aineen kemialliset ominaisuudet, käyttöpaine, maksimilämpötila sekä virtausnopeudet. Nämä reunaehdot sanelevat mekaaniset ja materiaaliset vaatimukset koko järjestelmälle.
Materiaalivalinta on suunnitteluvaiheen ratkaisevin päätös. Tavallinen hiiliteräs ei riitä vaativiin käyttökohteisiin, vaan tilalle valitaan ruostumatonta tai haponkestävää terästä, austeniittisia erikoisteräksiä taikka nikkeli- ja titaaniseoksia. Huolellinen materiaalivalinta estää putkiston ennenaikaisen syöpymisen ja ohenemisen. Samalla tuotantolaitos välttyy kalliilta hätäkorjauksilta ja odottamattomilta katkoilta.
Virtausdynamiikan ja lämpölaajenemisen hallinta muodostaa suunnittelun toisen perustan. Lämpötilan vaihtelut synnyttävät putkistossa suuria jännityksiä ja mittamuutoksia. Ratkaisuissa hyödynnetään harkittua reittigeometriaa, paisuntalyyroja ja paljekompensaattoreita, jolloin liitoskohdat ja laiteyhteet kestävät rasituksen murtumatta.
Miten SFS-EN 13480 -standardi ohjaa teollisuusputkistojen suunnittelua ja asennusta
Metallisten teollisuusputkistojen suunnittelua, valmistusta ja tarkastusta ohjaa Euroopassa standardisarja SFS-EN 13480. Standardi asettaa tekniset vaatimukset paineenalaisten putkistojen mitoitukselle ja turvalliselle rakentamiselle. Sen noudattaminen on lakisääteistä painelaitelainsäädännön alaisissa teollisuuskohteissa.
Standardinmukainen suunnittelu nojaa tarkkaan lujuuslaskentaan ja jännitysanalyyseihin. Seinämänvahvuudet mitoitetaan huomioiden sisäinen paine, ulkoiset kuormitukset sekä korroosio- ja eroosiovarat. Analyyseillä selvitetään putkiston käyttäytyminen niin normaalikäytössä kuin häiriötilanteissa, mikä varmistaa rakenteen kestävyyden jo ennen osien valmistusta.
Standardi asettaa ehdottomat vaatimukset myös materiaalien jäljitettävyydelle, hitsausmenetelmille ja laadunvalvonnalle. Jokaisesta käytettävästä komponentista on oltava asianmukaiset ainestodistukset. Ammattimaiset teollisuuspalvelut huomioivat standardien edellyttämät luokitukset ja tarkastusvelvoitteet läpi projektin, jotta putkiston CE-merkintä ja vaatimustenmukaisuus voidaan todentaa viranomaisille luotettavasti.
Miksi teollisuusputkistojen konepajaesivalmistus kannattaa ennen kohteessa tapahtuvaa asennusta
Putkisto-osien esivalmistus konepajalla – eli spoolaus – tehostaa putkistorakentamista merkittävästi. Asennuspaikalla tehtävä kokoaminen altistuu sääoloille, ahtaudelle ja muulle työmaaliikenteelle. Konepajalla työskennellään sen sijaan aina puhtaissa ja vakaissa sisätiloissa.
- Tasainen hitsauslaatu: Hallittu suojakaasu, kääntöpöydät ja vakioidut lämpötilat mahdollistavat virheettömät juuripalkot ja kestävät liitokset.
- Tehokas laadunvalvonta: Rikkomattomat NDT-tarkastukset ja painekokeet suoritetaan suoraan konepajalla ennen osien kuljetusta.
- Lyhyempi seisokkiaika: Valmiit putkistoelementit nostetaan suoraan paikoilleen ja kiinnitetään kohteessa, mikä lyhentää tuotantokatkoksen pituutta.
Konepajaympäristössä voidaan hyödyntää myös automatisoituja hitsausmenetelmiä. Ne nostavat tuottavuutta ja varmistavat hitsaussaumojen täyttävän tiukimmatkin ISO 5817 -standardin laatuvaatimukset. Työmaalla tehtävän tulityön vähentyessä myös asennusvaiheen työturvallisuus paranee huomattavasti.
Mitä luokituksia ja laadunhallinnan pätevyyksiä teollisuusputkistojen hitsaajilta vaaditaan
Paineenalaisten putkistojen hitsaus vaatii tekijöiltään vahvaa, todennettua ammattitaitoa. Kovat paineet, jatkuva tärinä ja korroosio rasittavat saumoja. Pienikin virhe juuripalkossa tai huokonen saumassa voi johtaa väsymismurtumaan ja kalliisiin vuotoihin.
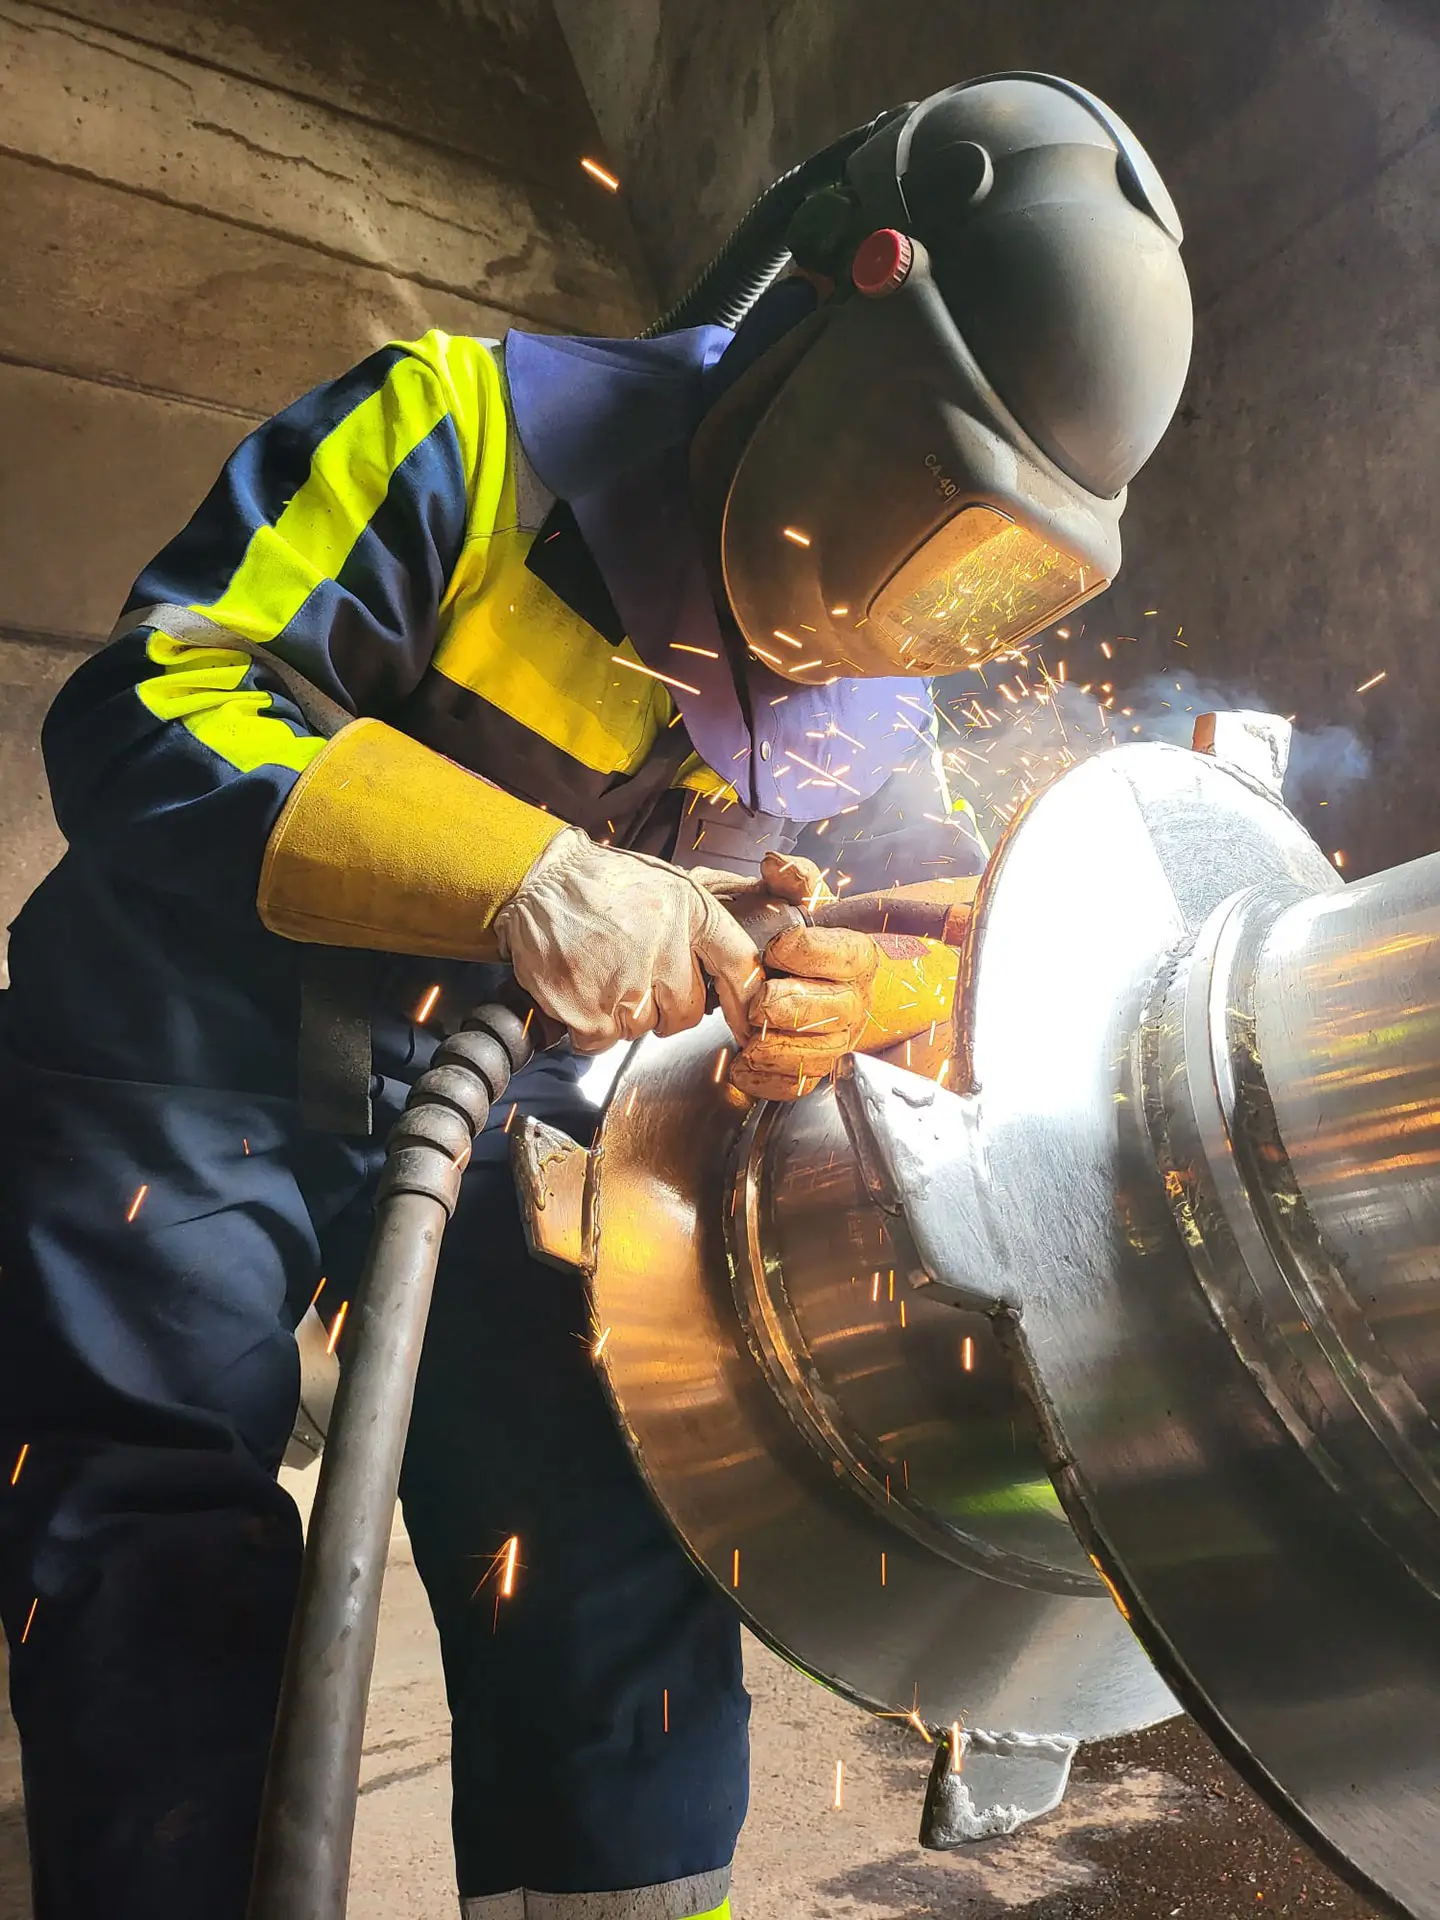
Hitsauksessa noudatetaan ISO 3834 -laatuvaatimuksia. Jokaisella hitsaajalla on oltava voimassa olevat, EN ISO 9606-1 -standardin mukaiset pätevyyskokeet käytettäville materiaaliryhmille ja hitsausasennoille. Työt suoritetaan hyväksyttyjen hitsausohjeiden (WPS) mukaisesti, mikä varmistaa saumojen tasaisen lujuuden.
Laatu varmistetaan rikkomattomilla aineenkoestusmenetelmillä (NDT). Tarkastuksissa hyödynnetään visuaalista tarkastusta (VT), tunkeumanestetarkastusta (PT), magneettijauhetarkastusta (MT) sekä röntgen- ja ultraäänikokeita (RT ja UT). Näiden menetelmien avulla havaitaan sisäiset hitsausvirheet ennen putkiston käyttöönottoa, jolloin järjestelmä pysyy tiiviinä pitkään.
Miten konepajavalmistus ja kohteessa tehtävä asennus sovitetaan toimivaksi kokonaisuudeksi
Putkistoprojektin toteutus sujuu joustavasti, kun konepajan esivalmistus ja työmaalla tehtävä mekaniikka-asennus kytkeytyvät yhteen ilman viiveitä. Sama ammattilaistiimi huolehtii kokonaisuudesta mittauksesta loppukatselmukseen, jolloin eri vaiheiden väliin ei jää tietokatkoksia.
Esivalmistetut putkiosuudet toimitetaan asennuspaikalle tarkasti asennusjärjestyksessä. Kohteessa työ keskittyy elementtien asemointiin, linjaukseen ja viimeisteleviin asennushitsauksiin. Tämä vähentää työmaalla tarvittavien tulitöiden määrää ja pitää asennusalueen logistiikan hallinnassa.
Selkeä vastuunjako helpottaa projektinhallintaa ja pitää urakan sovitussa aikataulussa. Teollisuuskohteissa kokenut Peswin Service yhdistää oman konepajatuotannon ja joustavat kenttäasennukset, jotta tuotantolaitteistot saadaan toimintaan luotettavasti.
Miten teollisuusputkiston vuodot ja tuotantoseisokit ehkäistään ennakoivalla kunnossapidolla
Putkistojen kunnonhallinta perustuu suunnitelmallisuuteen. Pelkkä vaurioiden korjaaminen vuotojen jo synnyttyä johtaa kalliisiin ja hallitsemattomiin seisokkeihin. Samalla työturvallisuus ja ympäristö vaarantuvat turhaan.
Jatkuva kunnonvalvonta nojaa säännöllisiin mittauksiin. Ultraäänimittauksilla seurataan seinämien vahvuutta erityisesti mutkissa ja liitoksissa, joissa virtauseroosio ja kemiallinen kulutus ovat voimakkainta. Lämpökamerakuvauksella puolestaan paljastetaan eristevauriot ja putkistoon kertyvät saostumat tuotantoa keskeyttämättä.
Mittaustulosten pohjalta laaditaan pitkän aikavälin kunnossapito-ohjelma. Kuluvat putkiosuudet, venttiilit ja tiivisteet vaihdetaan suunniteltujen seisokkien aikana. Ennakoiva huolto pitää tuotantoprosessit käynnissä ja suojaa laitteita ennenaikaiselta kulumiselta.
Teollisuusputkiston onnistunut rakentaminen edellyttää huolellista suunnittelua, standardien tinkimätöntä noudattamista sekä ammattitaitoista esivalmistusta ja asennusta. Kun putkisto mitoitetaan oikein käyttöolosuhteisiinsa ja sen kunnosta huolehditaan suunnitelmallisesti, laitoksen käyttövarmuus ja turvallisuus säilyvät korkealla tasolla koko elinkaaren ajan.