

Teollisuuslaitoksen tuotantolinjan uudistaminen, kapasiteetin nosto tai kuluneen laitteiston korvaaminen vaatii tarkkaa mekaanista toteutusta. Prosessilaitteiden asennuksessa aikataulun venyminen tai asennusvirhe heijastuu suoraan tehtaan liiketoimintaan. Seisokkiajan venyminen yhdelläkin vuorokaudella voi aiheuttaa kymmenien tai satojen tuhansien eurojen tappiot menetettynä tuotantona.
Toimiva ja turvallinen asennushanke edellyttää laadukasta suunnittelua, täsmällistä esivalmistusta sekä tiivistä yhteistyötä tehtaan kunnossapito- ja tuotanto-organisaation kanssa. Seuraavassa käydään läpi, miten prosessilaitteiston asennushankkeet toteutetaan hallitusti, mitä teknisiä osakokonaisuuksia niihin liittyy ja miten tuotannon katkokset minimoidaan järjestelmällisellä toimintamallilla.
Mitä kaikkea prosessilaitteiden asennuskokonaisuuteen kuuluu?
Laitteen fyysinen sijoittaminen ja kiinnittäminen alustaan muodostaa vain pienen osan toteutettavasta projektista. Toimivan prosessikokonaisuuden rakentaminen vaatii useiden teknisten osa-alueiden ja mekaanisten kokonaisuuksien yhteensovittamista.
Kattava prosessilaiteasennus koostuu pääsääntöisesti seuraavista rakenneosista ja työvaiheista:
- Kantavat teräsrakenteet ja hoitotasot: Laitteiston vaatimat alapohjan vahvistukset, tukirakenteet, hoitotasot, portaat ja turvakaiteet, jotka mahdollistavat laitteen turvallisen käytön ja tulevan kunnossapidon.
- Raskas mekaniikka-asennus: Itse prosessilaitteiden, kuten sekoittimien, reaktoreiden, erottimien, pumppujen tai myllyjen haalaus, nostot, sijoitus ja mekaaninen kiinnitys perustuksiin.
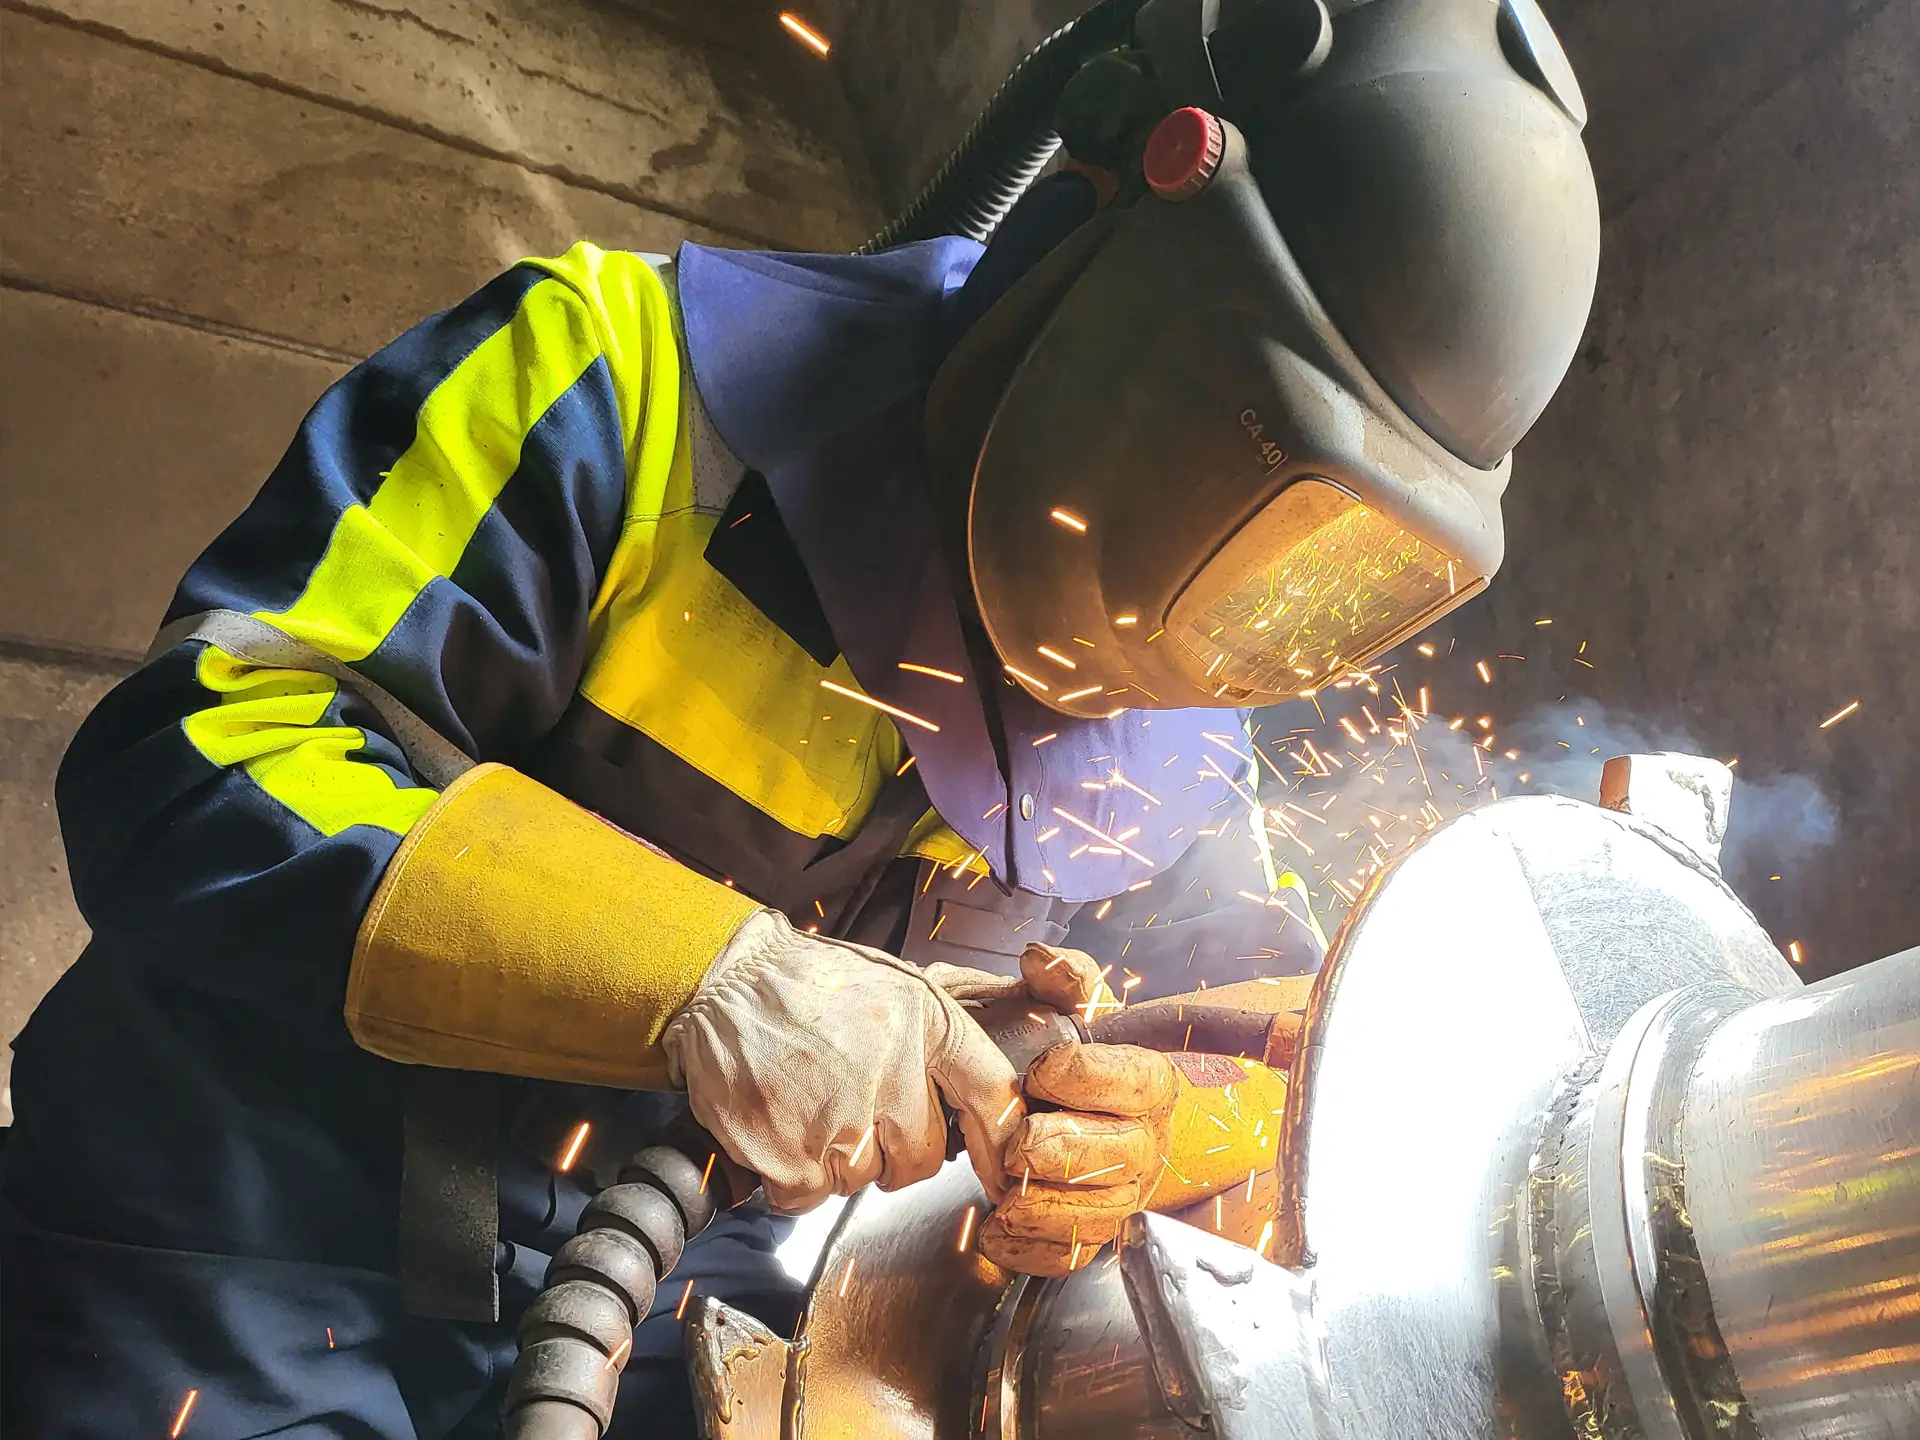
- Prosessiputkistot ja venttiiliryhmät: Tuote-, höyry-, lauhteiden-, kaasu- ja kemikaaliputkistojen liittäminen laitteistoon. Tämä sisältää mittatarkan putkistoasennuksen, hitsaustyöt sekä painekokeet.
- Tarkkuuslinjaus ja rihtaus: Pyörivien laitteiden akselilinjaukset laserlaitteistolla värinättömän toiminnan ja maksimaalisen laakerikestoiän varmistamiseksi.
- Käyttöönoton tuki ja koekäyttö: Mekaanisen valmiuden toteaminen, tiiveysmittaukset ja osallistuminen koekäyttöön yhdessä automaatio- ja sähköasentajien kanssa.
Mitä hyötyä on käyttää samaa kumppania laitteiden konepajavalmistukseen ja asennukseen?
Perinteisessä mallissa teollisuusyritys tilaa teräsrakenteet ja putkistoelementit yhdeltä konepajalta, asennustyön toiselta urakoitsijalta ja mahdolliset muutostyöt kolmannelta osapuolelta. Tämä malli luo helposti epäselvyyksiä toteutusvaiheessa.
Kun sama toimija vastaa sekä esivalmistuksesta konepajalla että asennustyöstä kentällä, saavutetaan selkeitä toiminnallisia ja taloudellisia hyötyjä:
- Selkeä vastuunjako: Työmaalla ei kulu aikaa sen selvittämiseen, johtuuko mitoitusvirhe konepajan valmistuksesta vai työmaan mittauksesta. Sama tiimi kantaa kokonaisvastuun osien sopivuudesta.
- Suora tiedonkulku ja muutosnopeus: Jos kenttämittauksissa havaitaan yllättäviä muutoksia olemassa olevissa rakenteissa, konepaja voi muokata osia välittömästi ilman moniportaisia selvityksiä.
- Valmistuksen suunnittelu asennettavuus edellä: Konepajalla osat valmistetaan ja lohkotaan siten, että ne voidaan asentaa mahdollisimman nopeasti ja turvallisesti kohteen ahtaissa tiloissa. Moduulirakenteet koekootaan jo pajan lattialla.
- Yksi yhteyshenkilö tilaajalle: Projektipäällikön ei tarvitse koordinoida useiden eri alihankkijoiden aikatauluja, vaan yksi vastuuhenkilö raportoi edistymisestä.
Ammattitaitoinen ketju konepajalta asennukseen lyhentää työmaalla käytettävää aikaa merkittävästi. Säästö syntyy vähentyneistä odotustunneista ja nopeammasta saumojen hitsauksesta.
Miten laiteasennukset toteutetaan tehtaalla ilman tuotantokatkoksia?
Tehtaan tuotantolinjan seisauttaminen pyritään välttämään viimeiseen asti. Prosessilaitteiden asennus tehdäänkin nykyaikaisessa teollisuudessa mahdollisimman pitkälle linjan ollessa käynnissä tai sijoittamalla kriittiset vaiheet tarkkaan rajattuihin huoltoseisokkeihin.
Tämä vaatii vaiheistusta ja teknistä varautumista:
- Esiasennus käynnin aikana: Tukirakenteet, kaapelitiet, hoitotasot sekä runkoputkistot asennetaan ja hitsataan valmiiksi reitilleen tuotannon ollessa käynnissä. Työalueet eristetään fyysisesti suojaseinin ja aluesuojauksin.
- Kytkentäseisokki (Tie-in): Itse laitteen vaihto ja kytkennät olemassa olevaan prosessiin suoritetaan lyhyen, ennalta määritellyn seisokin aikana. Kaikki komponentit, työkaluvarustus ja nostokalusto ovat valmiina paikallaan ennen tuotannon alasajoa.
- Loppuvarustelu käynnistyksen jälkeen: Eristykset, lopulliset pintakäsittelyt ja suojakoteloinnit voidaan saattaa loppuun, kun prosessi on jo käynnistetty ja sen toimivuus todettu.
Kuumatyölupien, pölynsuojauksen ja tärinänhallinnan merkitys korostuu käyvän prosessin läheisyydessä. Suojausjärjestelyillä varmistetaan, ettei asennustyöstä aiheutuva kipinöinti tai epäpuhtaus pääse häiritsemään tehtaan automaatiota tai tuotelaatua.
Miksi prosessilaitteiden mittatarkka linjaus ja rihtaus on tärkeää?
Raskaassa teollisuudessa prosessilaitteiden mekaaninen asennus vaatii muutakin kuin laitteen nostamisen paikalleen ja pulttaamisen alustaan. Laitteen toimintaikä, energiatehokkuus ja luotettavuus riippuvat mekaanisesta linjauksesta ja rihtauksesta. Pienetkin millimetrin osien heitot kytkinten tai akselien linjauksessa aiheuttavat laitteistoon ylimääräisiä voimia, jotka lyhentävät komponenttien käyttöikää.
Tarkkuusasennuksessa käytetään modernia laserpohjaista mittalaitteistoa, jolla määritetään pyörivien laitteiden – kuten pumppujen, kompressorien, vaihteistojen ja moottorien – keskinäiset asennot. Rihtauksella varmistetaan, että laitteiston akselit pyörivät samalla keskiviivalla myös käyttölämpötilan aiheuttaman lämpölaajenemisen jälkeen.
- Tärinä ja värähtely: Vinoudet synnyttävät akselistoon dynaamista voimaa, joka siirtyy rungon läpi muihin rakenteisiin ja aiheuttaa materiaalin väsymistä.
- Laakeri- ja tiiviste-evakuointi: Standardien mukaiset laakerit ja mekaaniset tiivisteet rikkoutuvat ennenaikaisesti, kun niihin kohdistuu aksiaalista tai säteittäistä lisäkuormitusta.
- Kasvanut energiankulutus: Mekaaninen kitka ja hankaaminen vaativat moottorilta enemmän tehoa samaan prosessituotokseen, mikä nostaa energiankulutusta.
Kun rihtaus suoritetaan ammattimaisesti asennuksen yhteydessä ja dokumentoidaan mittauspöytäkirjoin, laitteiston kunnossapidettävyys paranee ja yllättävät tuotantokatkokset saadaan ehkäistyä ennen kuin laite käynnistetään ensimmäistä kertaa.
Mitä sertifikaatteja ja laatuvaatimuksia prosessilaitteiden ja -putkistojen asennuksessa vaaditaan?
Teollisuusympäristössä tapahtuva asennustyö koskettaa aina lainsäädäntöä, työturvallisuutta ja viranomaismääräyksiä. Tilaajan ja tehtaanjohdon on olennaista varmistaa, että asennuskumppani täyttää teollisuusstandardit. Tämä suojaa teollisuuslaitosta juridisilta riskeiltä ja takaa laitteiston vaatimustenmukaisuuden koko sen elinkaaren ajan.
Raskaan teollisuuden laite- ja putkistoasennuksissa keskeisiä laatujärjestelmiä ja standardeja ovat:
- CE-sertifioidut kantavat teräsrakenteet (EN 1090): Kaikkien rakennuksen osaksi tai laitteiston kantaviksi rakenteiksi tulevien teräsrakenteiden ja hoitotasojen on täytettävä EN 1090 -standardin vaatimukset. Tämä takaa materiaalien jäljitettävyyden, suoritustasoilmoitukset (DoP) ja CE-merkintäoikeuden.
- Painelaitedirektiivi (PED 2014/68/EU): Teollisuusputkistot ja painesäiliöt, joissa virtaa paineellisia höyryjä, kaasuja tai nesteitä, kuuluvat painelaitedirektiivin piiriin. Asennustyössä hitsausmenetelmäkokeiden (WPQR) ja hitsaajien pätevyyksien (SFS-EN ISO 9606-1) on oltava viranomaisvaatimusten mukaiset.
- Hitsauksen laadunhallinta (SFS-EN ISO 3834): Varmistaa, että teollisuusputkistojen ja -laitteiden hitsaustyöt suunnitellaan, toteutetaan ja tarkastetaan (NDT-tarkastukset, kuten tunkeumaneste- ja magneettijauhetarkastukset) järjestelmällisesti.
Asennusurakoitsijan valmis laatudokumentaatio – kuten hitsauspäiväkirjat, ainestodistukset ja painekoe-edellytykset – luovutetaan tilaajalle osana projektin vastaanottoa. Tämä varmistaa prosessilaitteiston turvallisen ja lainmukaisen käytön.
Kuinka kokenut asennusjoukkue varmistaa tehtaan tuotannon häiriöttömyyden?
Haastavissa kenttäolosuhteissa tekniset piirustukset ja sertifikaatit muodostavat vain pohjan. Viime kädessä projektin onnistumisen ja tehtaasi tuotannon häiriöttömyyden ratkaisee ammattilaisten tiimi, joka tekee asennustyön paikan päällä. Työryhmän kyky reagoida muuttuviin tilanteisiin, noudattaa työturvallisuusstandardeja ja pitää kiinni aikataulusta varmistaa seisokkiajan pitävyyden.
Peswin Service toteuttaa prosessilaitteiden mekaniikka-asennukset, putkistotyöt ja kantavat teräsrakenteet vahvalla osaamisella ja käytännönläheisellä otteella. Kaksi toimipistettämme Limingassa ja Varkaudessa takaavat nopeat vasteajat ja joustavan palvelun valtakunnallisesti, olipa kyseessä yksittäisen laitteen vaihto tai laajempi prosessiuudistus.
Kun haluat varmistaa prosessilaitteiston asennuksen täsmällisen läpiviennin, korkean laatutason ja tuotannon häiriöttömyyden, kokenut joukkueemme on valmiina ottamaan vastuun projektistasi.
Varmista projektisi sujuva toteutus ja tuotannon häiriöttömyys ammattitaitoisen kumppanin kanssa. Ota yhteyttä asiantuntijoihimme ja pyydä tarjous kohteeseesi.
Usein kysytyt kysymykset (FAQ)
Miten nopeasti prosessilaitteiden asennushanke voidaan käynnistää?
Aloitusaikataulu riippuu projektin laajuudesta ja tarvittavasta esivalmistelusta. Limingan ja Varkauden toimipisteidemme ansiosta pystymme reagoimaan nopeasti ja käynnistämään kartoituksen sekä konepajavalmistuksen lyhyelläkin varoitusajalla.
Mitä vaatimuksia painelaitteiden ja teollisuusputkistojen asennukselle asetetaan?
Asennuksissa noudatetaan painelaitedirektiiviä (PED 2014/68/EU) ja soveltuvia standardeja (kuten SFS-EN ISO 3834). Hitsaajilla on oltava voimassa olevat pätevyydet ja työstä laaditaan aina asianmukainen laatu- ja tarkastusdokumentaatio.
Voiko laiteasennuksia tehdä huoltoseisokin ulkopuolella?
Kyllä, suuri osa valmistelutöistä, kuten hoitotasojen, teräsrakenteiden ja reittiputkistojen asennuksista, voidaan tehdä tuotannon ollessa käynnissä asianmukaisin suojausjärjestelyin. Varsinainen kytkentä prosessiin ajoitetaan mahdollisimman lyhyeen katkoon.
Miksi laserpohjainen tarkkuuslinjaus on asennuksessa välttämätön?
Laserlinjauksella varmistetaan pyörivien laitteiden täydellinen akselilinjatarkkuus. Oikea linjaus ehkäisee tärinää, säästää energiaa ja estää tiivisteiden sekä laakerien enneaikaista kulumista ja rikkoutumista.