

Raskaassa teollisuudessa ja prosessilaitoksissa tuotantojohto kohtaa jatkuvasti saman haasteen: miten varmistaa laitteistojen maksimaalinen käyntiaika ja minimoida suunnittelemattomat tuotantokatkokset? Yksittäisen kriittisen komponentin vikaantuminen voi pysäyttää kokonaisen linjaston, jolloin jokainen käyttämättä jäänyt tunti näkyy suoraan tehtaan tuloksessa.
Tuotannon häiriöttömyys ei synny sattumalta tai pelkästään reagoimalla vikoihin silloin, kun ne jo tapahtuvat. Nykyaikainen teollisuusympäristö vaatii mittaamista, joka muuttaa mekaanisen kunnossapidon määrälliseksi ja ennakoitavaksi toiminnaksi. Oikein valitut kunnossapidon tunnusluvut eli KPI-mittarit antavat selkeän tilannekuvan laitteiston kunnosta, huoltotoiminnan tehokkuudesta sekä järjestelmän kehitystarpeista.
Mitkä ovat tärkeimmät teollisuuden kunnossapidon mittarit?
Teollisuuslaitoksen kunnossapidon mittaristo koostuu useista eri indikaattoreista. Niiden kaikkien perimmäinen tehtävä on tukea tuotannon häiriöttömyyttä ja laitteiston luotettavuutta. Pelkkä toteutuneiden tapahtumien raportointi jälkikäteen ei kuitenkaan riitä. Toimiva mittaristo ohjaa toimintaa, vähentää reaktiivisuutta ja mahdollistaa korjaukset ennen laitteiston rikkoutumista.
Prosesseja ja raskasteollisuutta tarkasteltaessa keskeiset mittarit voidaan jakaa laitteiston toimintavarmuutta, kunnossapitotyön tehokkuutta sekä suunnitelmallisuutta kuvaaviin tunnuslukuihin. Asiantuntevat kunnossapitopalvelut ja niiden laatu heijastuvat suoraan näihin lukuihin.
- Laitteiston toimintavarmuus ja luotettavuus: MTBF (Mean Time Between Failures) kuvaa laitteiden mekaanista kestävyyttä ja vikaantumistiheyttä.
- Kunnossapitotyön reaktiivisuus ja korjausnopeus: MTTR (Mean Time To Repair) mittaa asennus- ja korjaustoiminnan tehokkuutta laiterikon sattuessa.
- Kokonaisvaltainen hyötysuhde: OEE (Overall Equipment Effectiveness) yhdistää käytettävyyden, suorituskyvyn ja laadun yhdeksi luvuksi.
- Huoltostrategian tasapaino: Ennakoivan ja korjaavan kunnossapidon suhde (PPM-suhde) näyttää, kuinka suunnitelmallisesti järjestelmää hallitaan.
Raskaassa teollisuudessa kriittisten koneiden ja laitteistojen toimintavarmuus heijastuu suoraan koko tehtaaseen sitoutuneen pääoman tuottoon. Kun mittarit valitaan oikein, kunnossapito turvaa tuotannon jatkuvuuden ja auttaa välttämään odottamattomia kustannuksia.
Mitä MTBF ja MTTR kertovat laitteiston toimintavarmuudesta?
Mekaanisessa kunnossapidossa kaksi tunnuslukua nousee ylitse muiden, kun arvioidaan yksittäisen laitteen tai tuotantolinjan teknistä suorituskykyä: MTBF ja MTTR. Nämä arvot antavat tarkan kuvan siitä, kuinka usein koneet vikaantuvat ja kuinka nopeasti ne saadaan takaisin tuotantokuntoon.
MTBF (Mean Time Between Failures) – Keskimääräinen vikaantumisväli
MTBF lasketaan jakamalla laitteiston toteutunut käyttöaika vikaantumisten määrällä tiettynä ajanjaksona. Korkea MTBF-arvo tarkoittaa, että laite toimii pitkään ilman odottamattomia katkoja. Luku osoittaa mekaanisen työn laadun, käytettyjen varaosien ja rakenteiden kestävyyden sekä ennakoivan huollon onnistumisen. Kun mekaaniset asennukset, linjaukset ja hitsaustyöt suoritetaan ammattitaidolla, kriittisten komponenttien kuluma vähenee ja MTBF nousee.
MTTR (Mean Time To Repair) – Keskimääräinen korjausaika
MTTR mittaa aikaa, joka kuluu vian havaitsemisesta siihen hetkeen, kun laite on korjattu, testattu ja palautettu tuotantovalmiuteen. Se sisältää vianmäärityksen, mekaniikka-asennuksen, komponenttien vaihdon ja tarvittavat koeajot. Alhainen MTTR-arvo kertoo huoltotiimin järjestelmällisyydestä, nopeasta reaktiokyvystä ja laadukkaasta kenttätyöskentelystä.
Kun MTBF pitenee, tuotantolinja pysyy käynnissä tasaisesti ilman yllättäviä katkoja. Kun taas vikatilanteen sattuessa MTTR saadaan puristettua mahdollisimman lyhyeksi, tuotannon menetykset jäävät vähäisiksi. Näiden kahden suureen optimointi muodostaa tehokkaan teollisuushuollon ytimen.
Miten tuotannon häiriöttömyyttä mitataan OEE-tunnusluvulla?
OEE (Overall Equipment Effectiveness) eli kokonaislaitetehokkuus on teollisuudessa laajasti käytetty mittari, joka muodostaa kokonaiskuvan tuotantolinjan tai yksittäisen koneen hyötysuhteesta. Mekaanisen kunnossapidon kannalta OEE on hyödyllinen tunnusluku, sillä se paljastaa tarkasti, mihin tuotantoaikaa ja suorituskykyä menetetään.
OEE muodostuu kolmesta osatekijästä, jotka kerrotaan keskenään:
- Käytettävyys (Availability): Suunnitellun tuotantoajan ja toteutuneen käyntiajan suhde. Tämä osatekijä reagoi suoraan mekaanisiin laiterikkoihin ja suunnittelemattomiin huoltoseisokkeihin.
- Suorituskyky (Performance): Toteutuneen tuotantonopeuden ja nimellisnopeuden suhde. Jos kone joudutaan ajamaan alemmalla kierrosluvulla mekaanisen tärinän tai kulumisen vuoksi, suorituskyky laskee.
- Laatu (Quality): Hyväksyttyjen tuotteiden osuus kaikista valmistetuista tuotteista. Mekaaniset välykset, väärät linjaukset tai kuluneet terät aiheuttavat mittavirheitä ja sekundaa.
Käytettävyyden parantaminen liittyy suoraan mekaaniseen laitehuoltoon. Kun rakennekorjaukset, putkistojen tarkastukset ja kulutusosien vaihdot tehdään ennakoivasti ennen mekaanista murtumista, laitteiston käyntiaika pitenee. Tämä näkyy välittömästi OEE-prosentin kasvuna ja tuotantovolyymin nousuna.
Prosessiteollisuudessa muutaman prosenttiyksikön nosto OEE-luvussa tuo satoja käyttötunteja lisää vuositasolla. Se mahdollistaa suuremman läpimenomäärän samalla kalustolla ilman laiteinvestointeja.
Mitä hyötyä ennakoivan kunnossapidon suhteen mittaamisesta on?
Ennakoivan ja reaktiivisen kunnossapitotyön välinen suhde (PPM-suhde) kertoo teollisuuslaitoksen huoltostrategian tasosta. Jos suurin osa työajasta kuluu äkillisten vikojen korjaamiseen, kunnossapito toimii jatkuvassa häiriötilassa. Tällöin korjauskustannukset nousevat ja tuotanto kärsii yllättävistä katkoista.
Teollisuudessa hyvänä tavoitetasona pidetään mallia, jossa noin 80 prosenttia kunnossapitotunneista kohdistuu suunniteltuun ja ennakoivaan huoltoon, ja enintään 20 prosenttia jää äkillisille korjauksille. Tällä jakaumalla saavutetaan optimaalinen hyöty ilman tehotonta ylihuoltamista.
- Pienemmät kokonaiskustannukset: Suunniteltu huolto mahdollistaa varaosien ja asentajien resursoinnin normaaleina työaikoina, jolloin vältetään kalliit hälytystyöt ja pikatoimitukset.
- Pidentynyt laitteiston elinkaari: Säännöllinen mekaaninen huolto ja kuluma-analyysi ehkäisevät vakavia rakennevaurioita ja pidentävät raskaan kaluston käyttöikää vuosilla.
- Työturvallisuuden parantuminen: Hallitusti suoritetut asennus- ja korjaustyöt ovat aina turvallisempia toteuttaa kuin kireässä aikapaineessa tehtävät hätäkorjaukset.
Kun ennakoivan työn osuutta seurataan säännöllisesti, nähdään selvästi, tuottavatko tehdyt tarkastukset ja rakenteelliset parannukset tulosta. Suunnitelmallisuuden lisääminen pienentää suoraan tuotantokatkoksista aiheutuvia taloudellisia menetyksiä.
Miten mittaustulokset siirretään konepajalle ja kohteessa tapahtuvaan työhön?
Pelkkä tunnuslukujen kerääminen ja analysointi ei paranna tuotannon toimintavarmuutta, ellei tieto siirry käytännön ratkaisuiksi kentälle. Kun MTBF- tai OEE-mittaukset osoittavat tietyn laitteiston kohdalla jatkuvaa oireilua, tarvitaan nopeaa ja ammattitaitoista reaktiota mekaanisessa toteutuksessa.
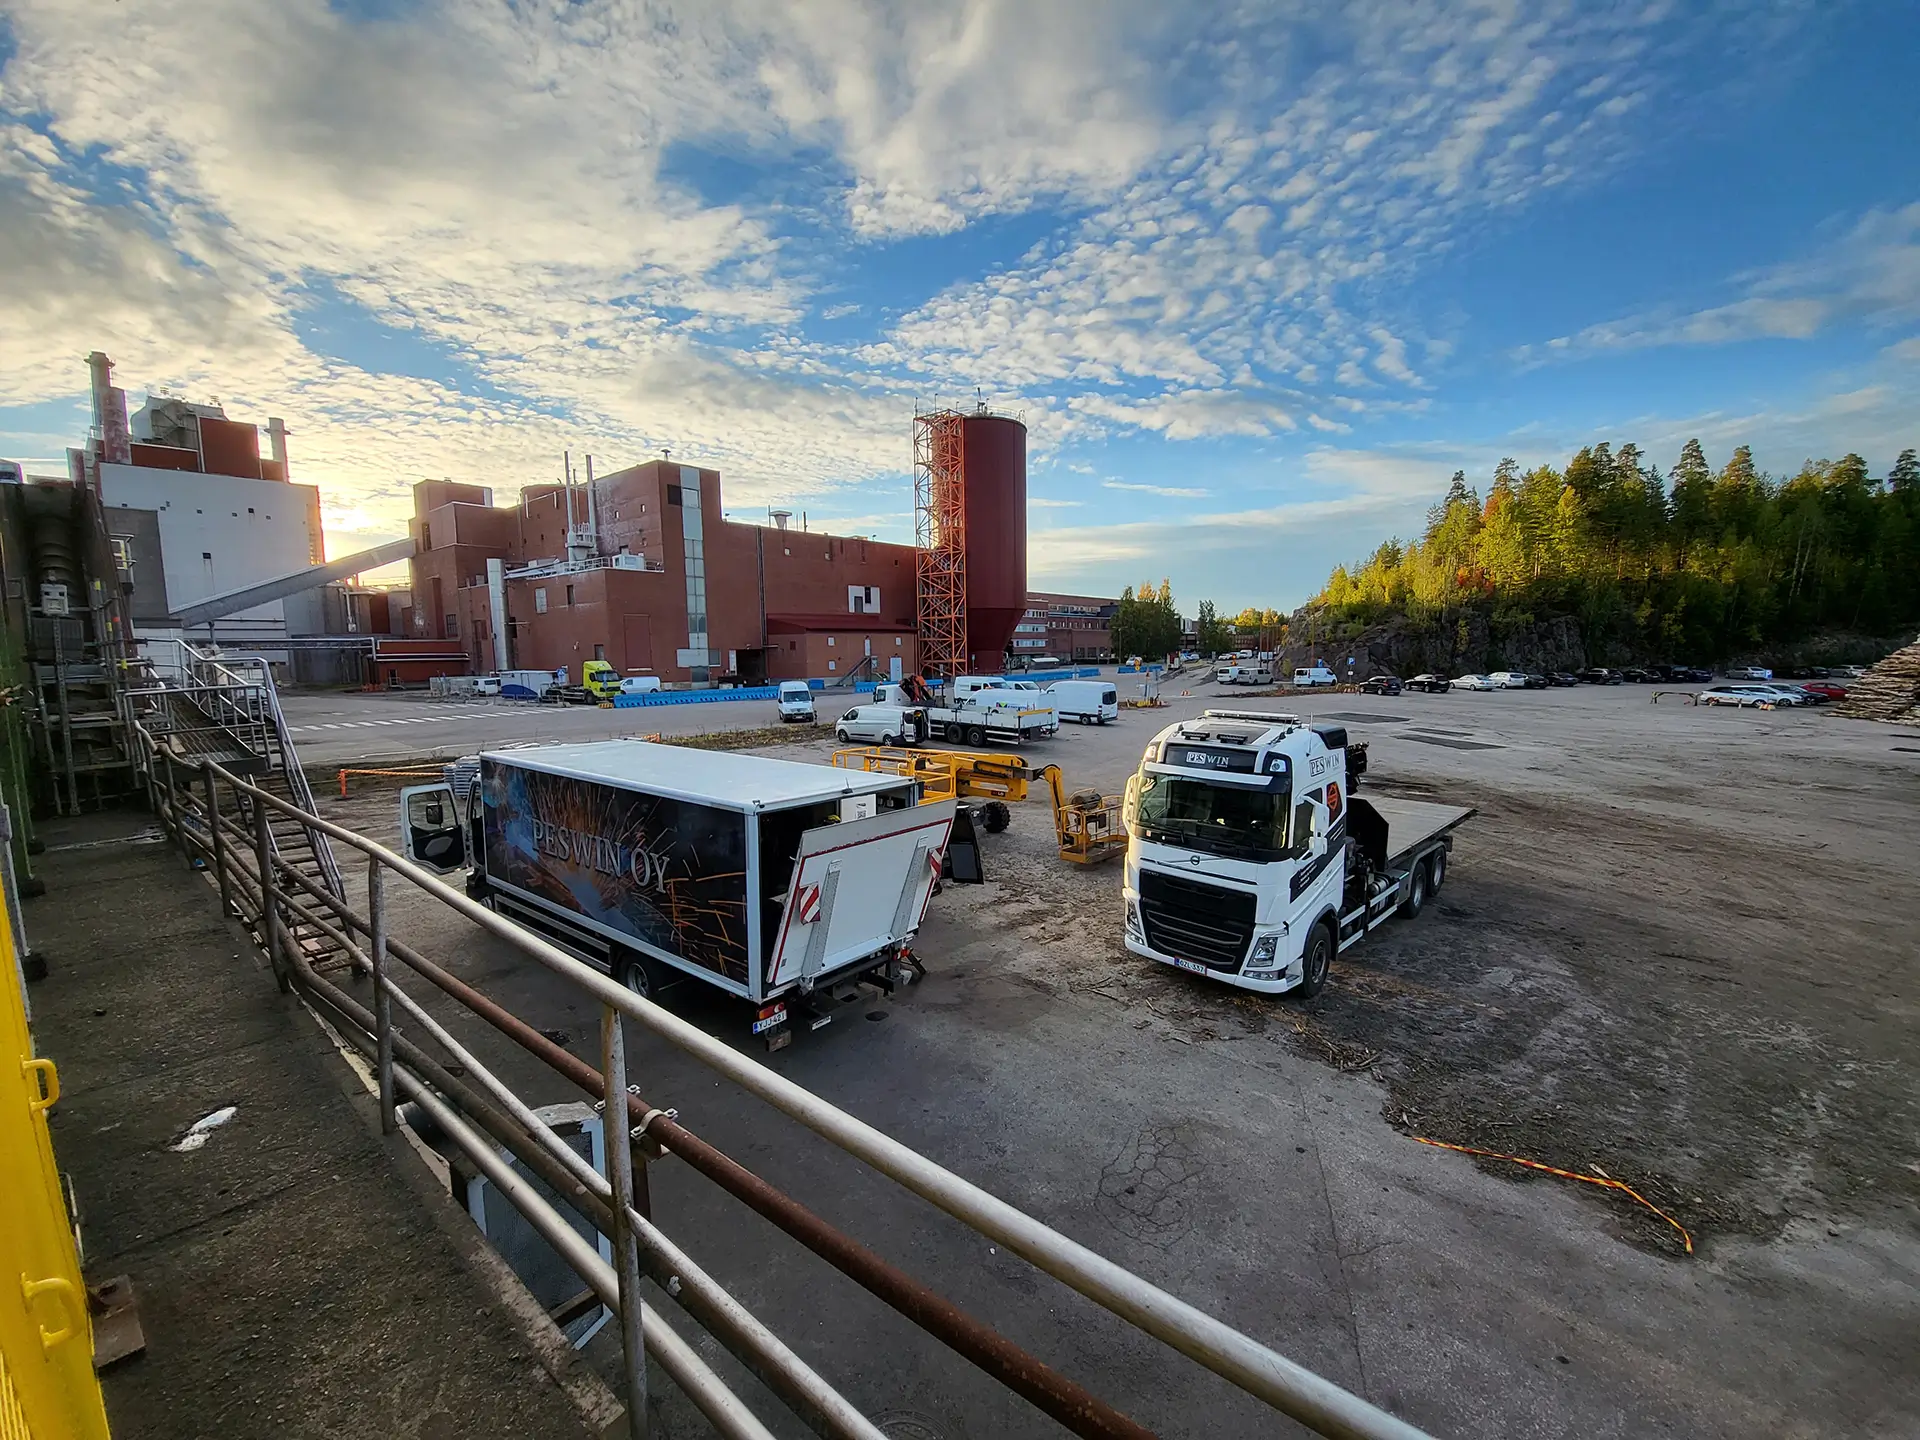
Korjausajan eli MTTR-ajan minimointi edellyttää saumatonta yhteistyötä suunnittelun, esivalmistuksen ja asennuksen välillä. Peswin Service ratkaisee tämän haasteen yhdistämällä oman konepajavalmistuksen ja kohteessa tapahtuvat mekaniikka-asennukset toimivaksi kokonaisuudeksi.
Kun laiterikon tai kulumisen syy tunnistetaan, tarvittavat varaosat, teräsrakenteet tai putkisto-osat valmistetaan omalla konepajalla tarkkojen mittojen mukaan. Tämän jälkeen sama ammattitaitoinen tiimi huolehtii asennuksesta asiakkaan kohteessa. Limingan päätoimipaikka ja Varkauden toimipiste takaavat nopean reagoinnin ja joustavan palveluverkoston eri puolille Suomea.
Yhden kumppanin malli selkeyttää tiedonkulkua mittaustulosten, konepajavalmistuksen ja asennustyön välillä. Tämä varmistaa, että korjaustoimenpiteet suoritetaan kerralla oikein ilman ylimääräisiä tuotantoseisokkeja.
Teollisuuden kunnossapidon tunnusluvut tarjoavat selkeän suunnan tuotannon kehittämiselle, mutta lopullinen tulos ratkaistaan käytännön työn laadussa. Kun mittarit yhdistetään luotettavaan mekaaniseen osaamiseen, varmistetaan suomalaisen teollisuuden häiriöttömyys ja tuloksentekokyky kaikissa olosuhteissa.
Usein kysytyt kysymykset (FAQ)
Mistä teollisuuden kunnossapidon kehittäminen kannattaa aloittaa?
Kehittäminen kannattaa aloittaa kartoittamalla tuotannon kriittisimmät laitteet sekä nykyiset vikaantumistiedot. Valitsemalla aluksi muutaman keskeisen tunnusluvun (kuten MTBF ja MTTR) saadaan selkeä tilannekuva, jonka pohjalta ennakoivaa huoltosuunnitelmaa voidaan lähteä rakentamaan.
Mikä on hyvän ja riittävän OEE-tason tavoite teollisuudessa?
Maailmanluokan tavoitetasona (World Class OEE) pidetään usein 85 prosentin OEE-lukemaa. Todellinen tavoitetaso riippuu kuitenkin vahvasti toimialasta ja tuotantotyypistä; tärkeintä on seurata oman laitoksen trendiä ja pyrkiä jatkuvaan käytettävyyden sekä suorituskyvyn parantamiseen.
Miten ennakoivan ja reaktiivisen kunnossapidon suhde lasketaan?
Suhde lasketaan vertaamalla suunniteltuihin ennakkohuoltoihin käytettyjä työtunteja äkillisiin hätäkorjauksiin käytettyihin työtunteihin. Tavoitteena teollisuuslaitoksissa on yleisesti 80/20-malli, jossa 80 % resurseista ohjautuu ennakoivaan toimintaan.
Miten mekaanisen kunnossapidon kumppani auttaa MTTR-ajan minimoinnissa?
Ammattitaitoinen kumppani yhdistää nopean reaktiokyvyn, valmiin konepajakapasiteetin ja kokeneet kenttäasentajat. Kun varaosien valmistus ja asennus tapahtuvat saumattomasti saman katon alta, laitteisto saadaan nopeammin takaisin tuotantokuntoon.